桶装纯净水生产设备优质商家置顶推荐 高效纯净设备选购指南
随着人们对饮用水品质要求的不断提高,桶装纯净水市场需求持续增长,投资一套高效可靠的桶装纯净水生产设备成为众多创业者和水厂的首选。面对市场上琳琅满目的设备和商家,如何筛选出优质的设备供应商?哪些纯净设备值得置顶推荐?本文将为您系统梳理,助您快速做出明智决策。
一、为什么选择优质的桶装纯净水生产设备?
桶装纯净水生产设备直接关系到水质安全、生产效率和运营成本。优质设备通常具备以下特点:
- 出水水质稳定:采用多级过滤与反渗透技术,确保水质符合国家《瓶(桶)装饮用纯净水卫生标准》。
- 自动化程度高:从预处理、反渗透到灌装、封盖,全程自动化控制,减少人工干预和污染风险。
- 节能耐用:核心部件如高压泵、RO膜等选用国际知名品牌,故障率低,使用寿命长。
- 产量匹配灵活:可根据需求选择每小时0.5吨至10吨以上的不同规格,满足小型水厂到大型生产线的需求。
二、桶装纯净水生产设备核心组成部分
一套完整的桶装水生产线通常包括:
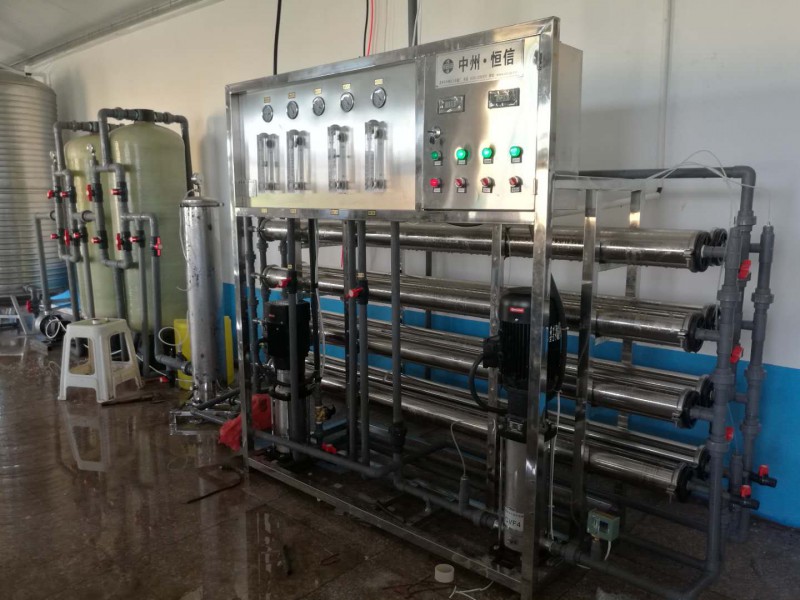
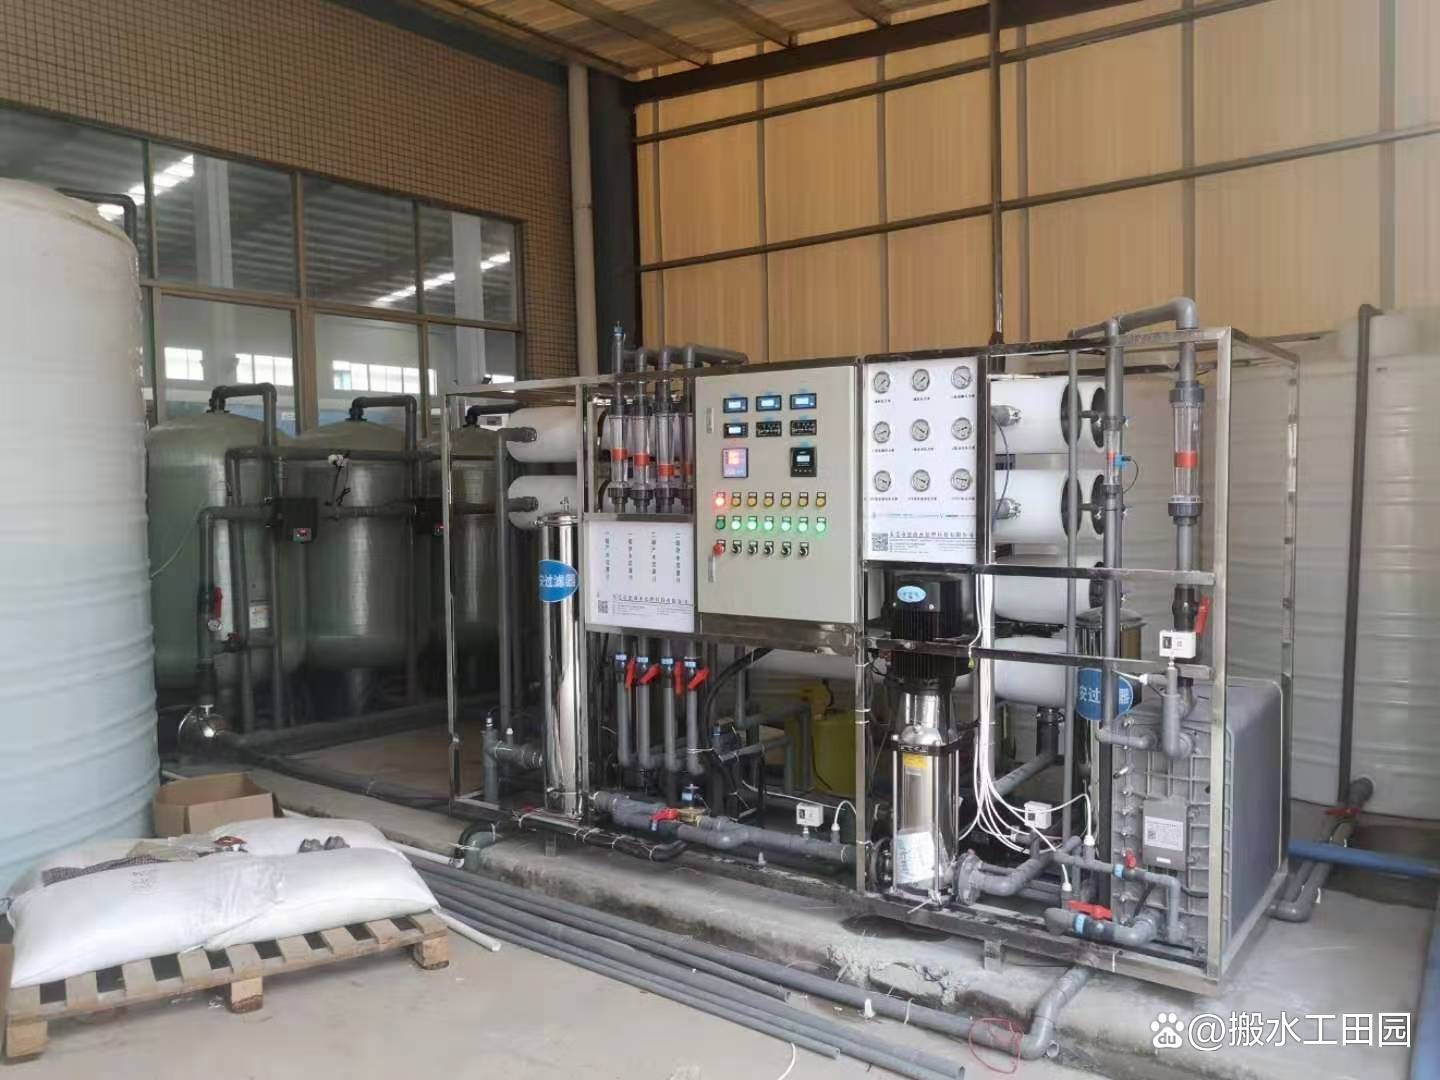
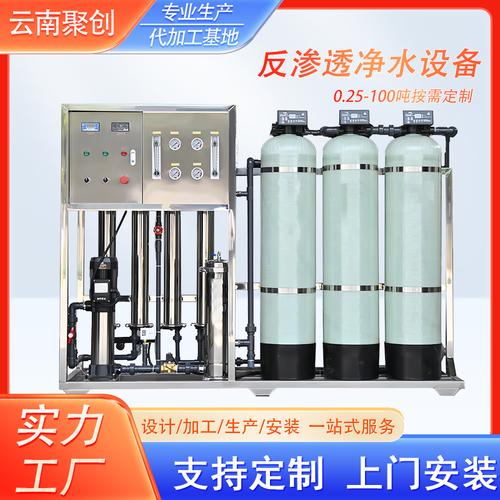
- 原水预处理系统:多介质过滤器、活性炭过滤器、软化器,去除泥沙、余氯、钙镁离子。
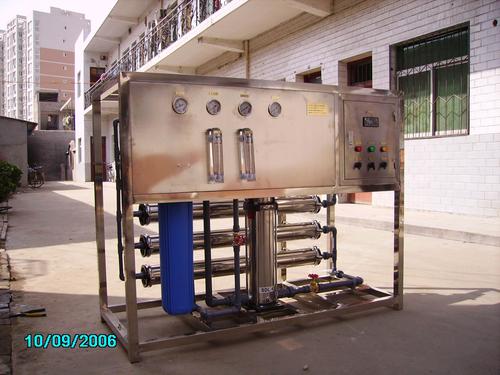
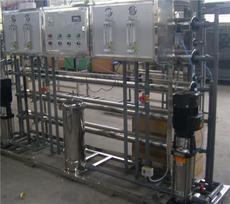
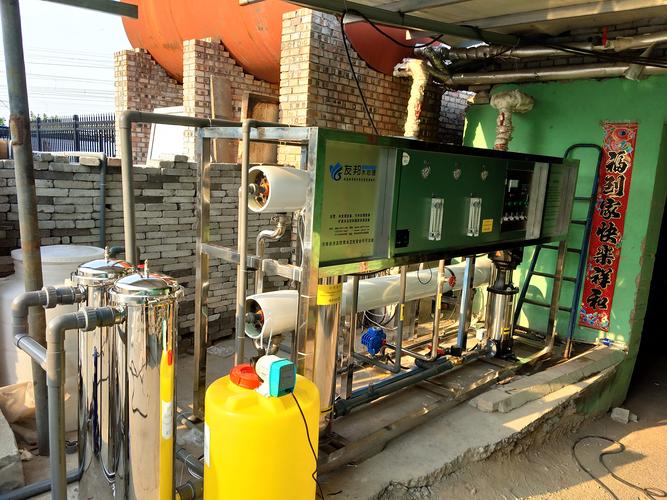
- 反渗透主机:核心脱盐环节,去除细菌、病毒、重金属及溶解性固体。
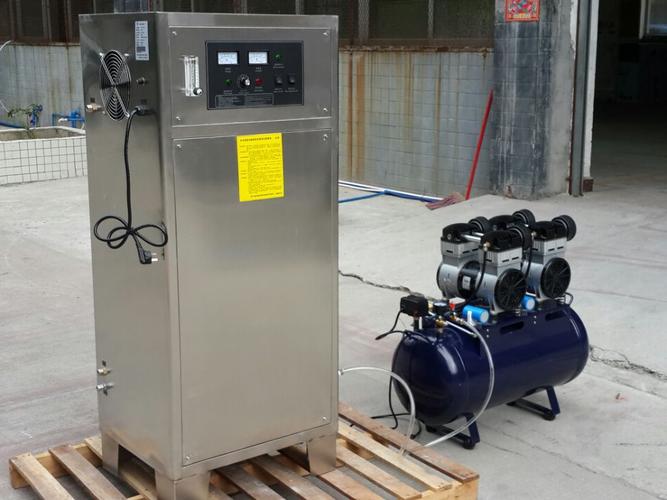
- 杀菌消毒系统:臭氧杀菌或紫外线杀菌,保障成品水微生物指标合格。
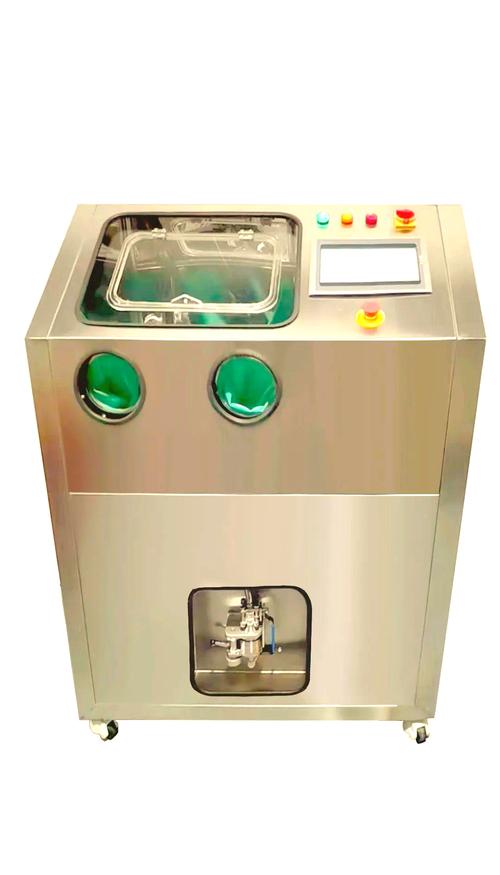
- 灌装封盖系统:自动拔盖、内外刷洗、消毒、灌装、封盖,实现无菌灌装。
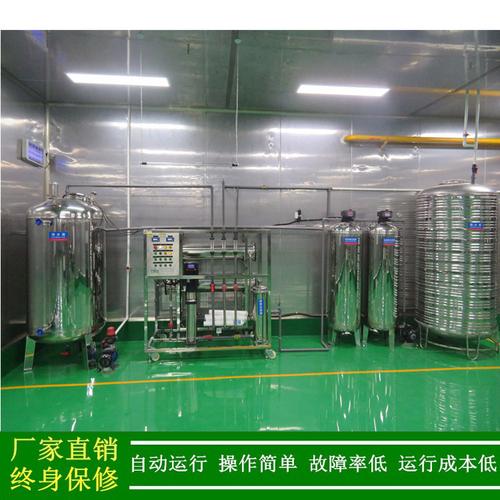
- 相关辅助设备:原水箱、纯水箱、增压泵、电控系统等。
三、优质商家推荐与置顶产品解析
在众多桶装纯净水设备商家中,以下几类企业凭借技术实力、售后服务与市场口碑脱颖而出,值得置顶推荐。
1. 河南万达环保工程有限公司
- 推荐指数:★★★★★
- 置顶产品:RO-1000型桶装纯净水生产线(1吨/小时)
- 核心优势:
- 采用进口陶氏反渗透膜,脱盐率≥98%。
- 全自动灌装线,配备自动内外洗瓶机,效率高。
- 提供从厂房规划、设备安装到水质检测的一站式服务。
- 适用场景:中小型水厂、创业型桶装水企业。
2. 广州新能源水处理设备有限公司
- 推荐指数:★★★★★
- 置顶产品:反渗透+臭氧杀菌+全自动灌装一体机(2吨/小时)
- 核心优势:
- 模块化设计,占地面积小,安装快捷。
- PLC触摸屏控制,具备自动冲洗、故障报警功能。
- 整机采用304不锈钢材质,符合食品级要求。
- 适用场景:中型水厂、社区直饮水站。
3. 山东康源水处理设备有限公司
- 推荐指数:★★★★☆
- 置顶产品:5吨/小时大型桶装水生产线
- 核心优势:
- 大通量设计,适合规模化生产。
- 配备原水增压泵和纯水高压泵,能耗比优化。
- 售后服务网络覆盖全国,响应及时。
- 适用场景:大型水厂、集团化饮用水企业。
诸如北京博海、上海清大水处理等商家也在行业内有较高知名度,同样可列入对比名单。
四、如何遴选优质商家与设备?
置顶推荐并不意味着盲目跟从,建议从以下维度综合评估:
- 看资质:商家是否具备涉水产品卫生许可批件、ISO质量管理体系认证。
- 看案例:是否有同类桶装水厂的实地案例,可否安排参观。
- 看配置:核心部件品牌(如海德能、陶氏RO膜、格兰富水泵)直接决定设备性能。
- 看服务:是否提供安装调试、操作培训、一年以上质保及终身维护。
- 看性价比:对比多家方案,不要只看价格,应关注长期运行成本(滤芯更换、电耗、膜寿命)。
五、购置桶装纯净水设备的常见问题
- 问:日产1000桶需要多大设备?
答:按每桶5加仑(约19升)计算,日产1000桶需约19吨/天,建议选择每小时2-3吨的纯净水设备,搭配相应灌装线。
- 问:整套设备投资大约多少?
答:小型(0.5-1吨/小时)设备约3-8万元;中型(2-3吨/小时)约10-20万元;大型(5吨以上)需20-50万元甚至更高,具体取决于自动化程度和品牌。
- 问:设备安装需要哪些条件?
答:需要工业用电(380V)、符合卫生标准的生产厂房、原水水源(自来水或地下水)及排水设施。
六、
选择桶装纯净水生产设备,实质上是选择长期稳定的合作伙伴。通过本文推荐的优质商家和置顶产品,结合自身产量需求与预算,亲自考察、多方比较,才能购置到真正高效、安全、耐用的纯净设备,为您的桶装水事业奠定坚实基础。愿每一位创业者都能找到最适合自己的那套设备,产出让消费者放心的健康好水。
如若转载,请注明出处:http://www.bestlvxin.com/product/31.html
更新时间:2026-09-13 06:55:13