绿健供应湖北食品厂水净化反渗透纯净水设备——一级二级反渗透设备全面解析
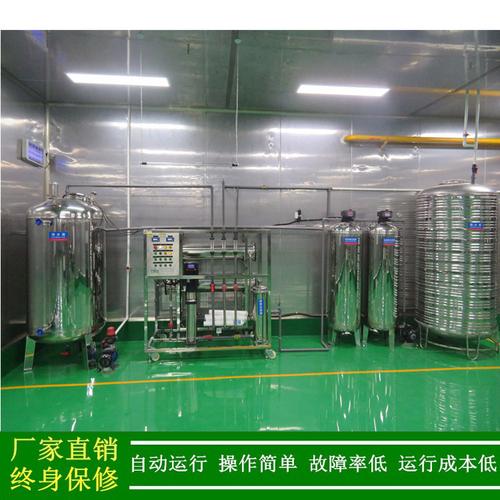
在湖北食品工业高速发展的背景下,生产用水的纯净度直接关系到产品品质与食品安全。绿健作为专业的水处理设备供应商,面向湖北食品厂提供高效可靠的水净化反渗透纯净水设备,包括一级反渗透和二级反渗透系统,全面满足食品生产用水的高标准要求。
一、食品厂为何需要反渗透纯净水设备
食品加工过程中,水是重要的原料和清洗介质。水中的悬浮物、胶体、重金属、细菌、余氯及溶解盐类,若不经处理,会影响食品口感、色泽与保质期,甚至引发安全隐患。反渗透(RO)技术通过半透膜在压力作用下分离水中的绝大部分杂质,脱盐率可达97%以上,是食品厂获取纯净水的成熟方案。
二、绿健一级反渗透设备的特点
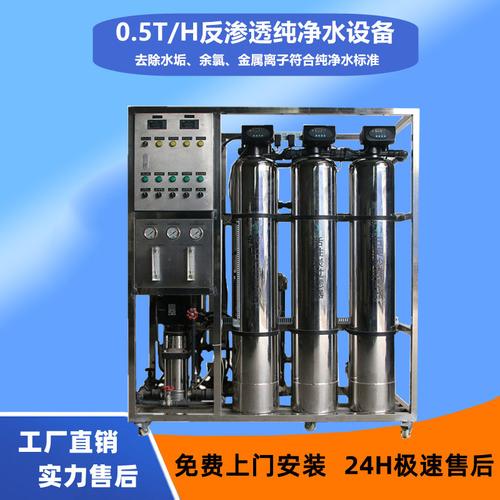
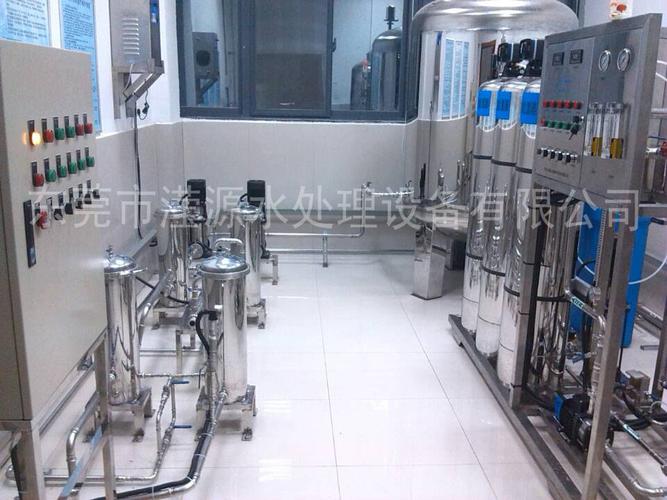
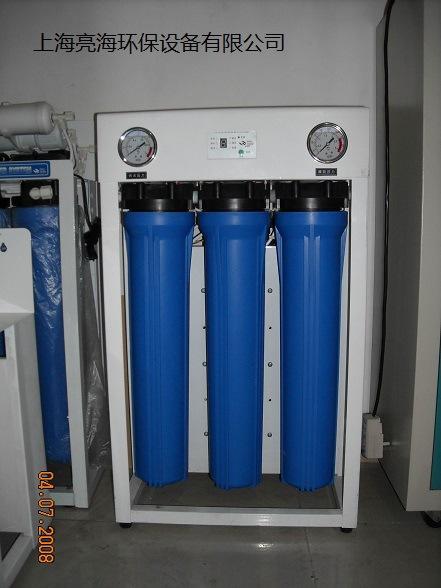
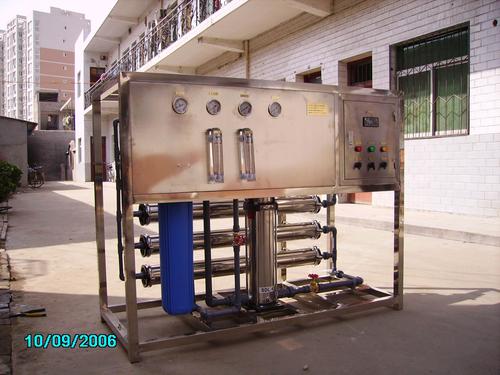
绿健一级反渗透设备适用于对电导率要求一般的食品生产环节,如原料清洗、一般饮料勾兑、蒸煮等。系统采用多介质过滤、活性炭吸附、保安过滤作为前处理,有效保护RO膜。主机配置优质反渗透膜元件和高低压保护装置,自动化运行,产水电导率通常可稳定在10μS/cm以下(具体视进水水质而定),满足多数食品厂日常用水需求。
三、绿健二级反渗透设备的核心优势
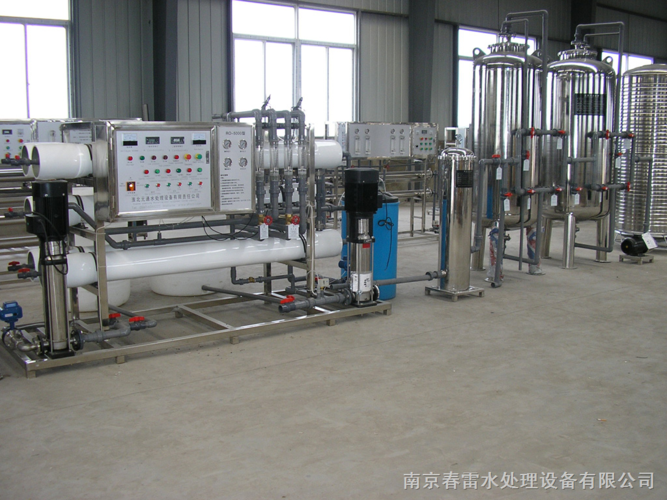
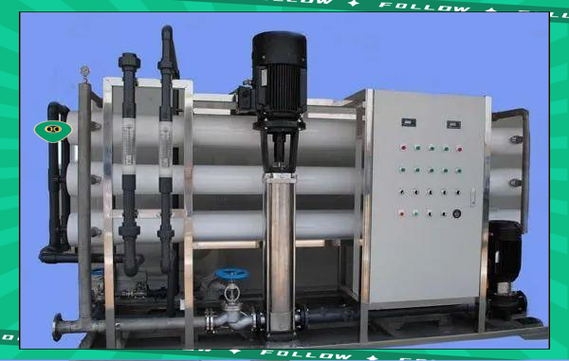
对于纯净度要求更高的食品品类,如高端瓶装水、乳制品、调味品及直接接触食品的配料用水,绿健二级反渗透设备可在一级产水基础上进行二次脱盐。二级系统将一级产水再次经过反渗透膜处理,产水电导率可达到1-5μS/cm甚至更低,有效去除残余离子和微量有机物。设备具备以下优势:
- 双级串联设计,中间设缓冲水箱和增压泵,运行稳定;
- 配备在线电导率仪和流量计,实时监控水质;
- 膜元件选用抗污染低压高通量型号,延长使用寿命;
- PLC+触摸屏控制,实现一键启停、自动冲洗和故障报警。
四、典型工艺流程
以湖北某食品厂为例,原水为市政自来水或地下水,工艺流程为:原水泵→多介质过滤器→活性炭过滤器→软化器(可选)→保安过滤器→一级高压泵→一级反渗透膜组→中间水箱→二级高压泵→二级反渗透膜组→纯水箱→紫外线杀菌器→用水点。该工艺可有效去除水中的盐分、细菌、热原及大部分有机物,确保出水符合《生活饮用水卫生标准》及食品生产卫生规范。
五、绿健的服务与支持
绿健为湖北食品厂提供从水质检测、方案设计、设备制造到安装调试、售后维护的一站式服务。针对不同原水水质和产水要求,定制0.5-50吨/小时的反渗透纯净水设备。所有设备出厂前均经过严格压力测试和水质检测,确保稳定运行。我们承诺快速响应湖北全省客户的售后需求,定期回访,更换滤料和膜元件,保障食品厂水处理系统长期高效运转。
###
选择绿健供应的一级或二级反渗透纯净水设备,就是为湖北食品厂的生产安全与产品品质加上一道可靠的防线。欢迎来电咨询,获取针对您工厂水质的专属方案与报价,让我们携手助力湖北食品工业高质量发展。
如若转载,请注明出处:http://www.bestlvxin.com/product/37.html
更新时间:2026-10-05 01:40:14